
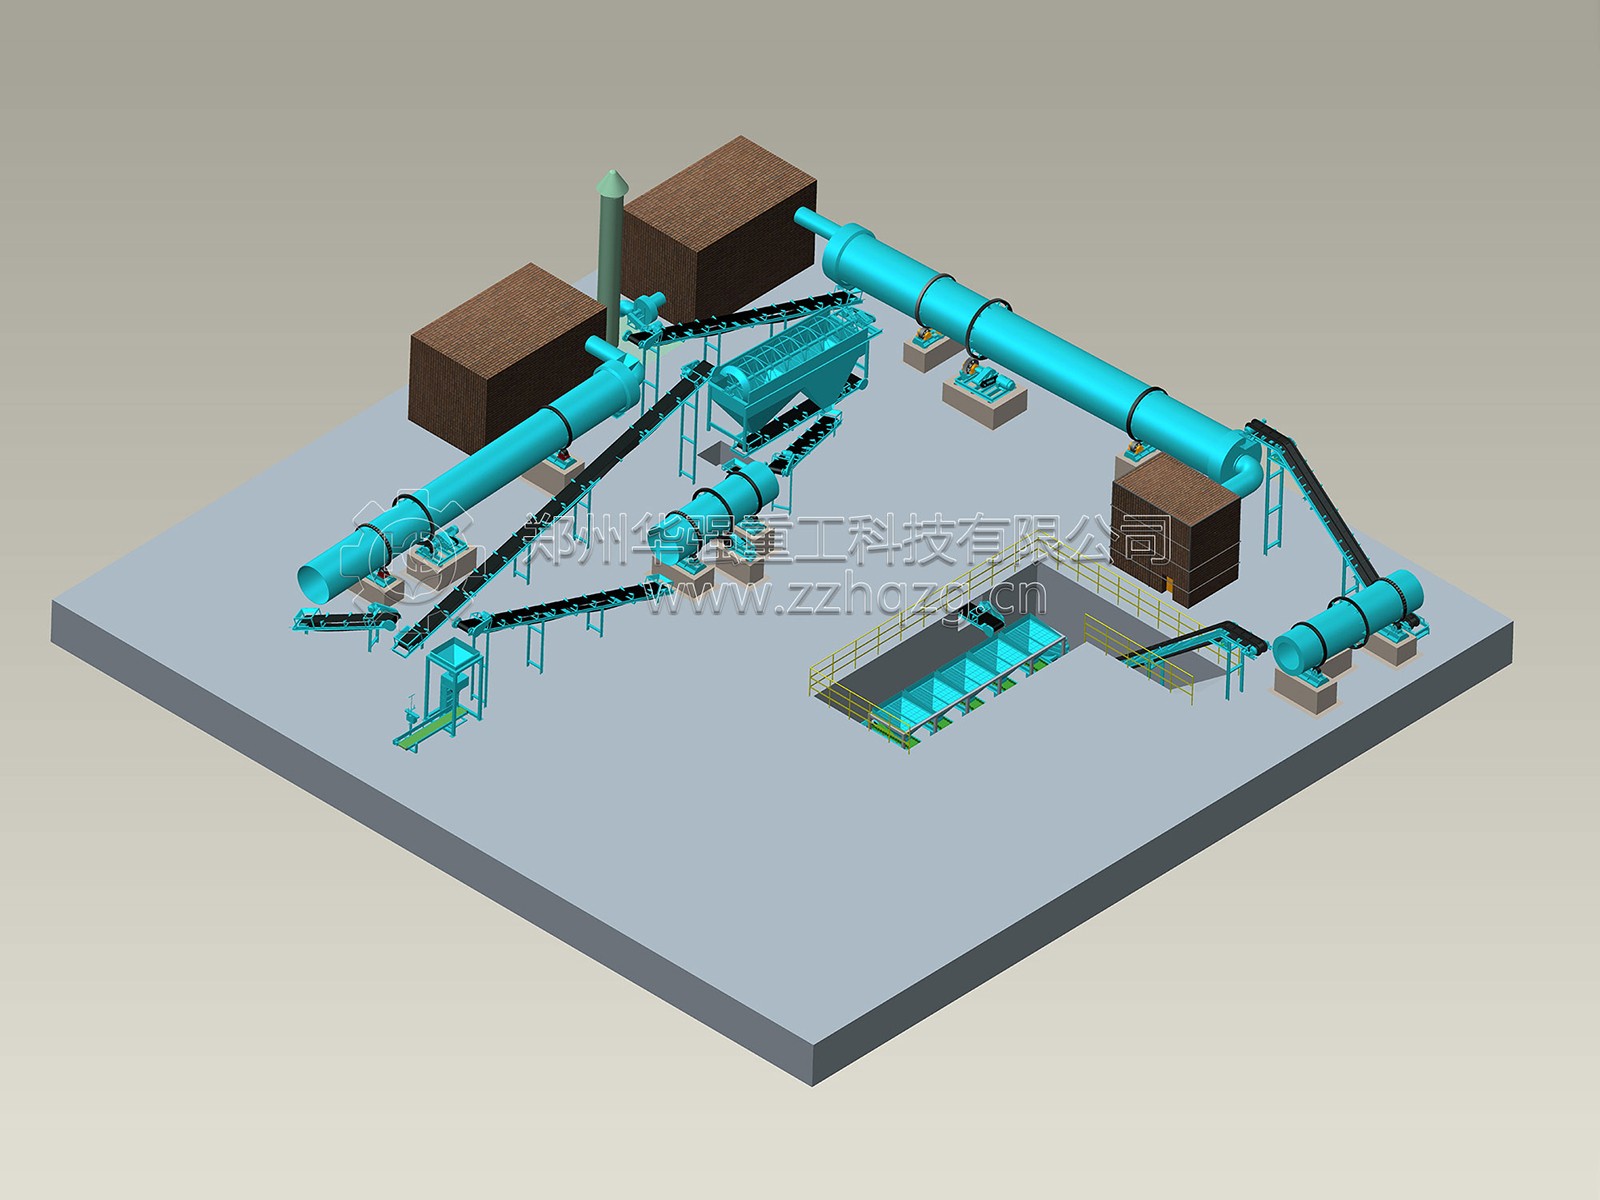
传统复合肥加工大多依靠人工称重、转运、上料、打包,用工多、劳动强度大,还容易出现配比偏差。全自动复合肥生产线依靠中控系统联动各个工段,从配料、粉碎、造粒、筛分、包膜到成品包装实现连续闭环运行,只需要少量人员巡检和补料,是肥料厂控制用工开支、稳定产能的主流方案。
配料是复合肥生产的起点,也是用工较多的环节。全自动多仓配料机组可以存放尿素、一铵、钾肥、填料等多种原料,提前在控制系统录入氮磷钾配方,设备依靠称重传感器自动计量、变频给料,配料精度稳定,不用工人反复过磅、手动投料。 配方可以一键切换,生产不同养分复合肥时快速调整。工人只需要定期向料仓补料,不再参与频繁称重作业,既节省人工,也避免人为配比误差带来的养分不合格问题,减少原料浪费。
配料完成的原料,由皮带输送机、斗式提升机自动输送到双轴搅拌机混合,混匀后送入造粒主机。不管是转鼓蒸汽造粒还是干法挤压造粒,物料进给速度、主机转速统一由中控联动调节。 造粒后的颗粒依次进入烘干机、冷却机、滚筒筛分机,筛分出合格颗粒,大颗粒和细粉返料自动回流到造粒前端循环加工。整套输送、返料流程无需人工扒料、转运,减少车间里搬运岗位,生产线可以长时间连续运转。
合格颗粒送入包膜机,自动喷涂防结块剂,包膜均匀稳定。后面搭配全自动定量包装机组,自动称重、送袋、封口,部分机型还可以对接码垛设备。老式产线包装岗位需要多人套袋、缝包、搬运,自动化包装单元一个巡检人员可以看管多台包装秤,大幅压缩包装班组人数。 车间配套集中除尘装置,粉尘自动收集处理,改善作业环境,也降低人工清理粉尘的工作量,满足环保要求。
除了直接减少人工工资支出,全自动生产线还有隐性降本效果。配料精准稳定,次品率低,原料损耗更少;设备联动控制,各主机匹配产能,不会出现单机空转,能耗管控更合理。 中控屏幕可以实时查看流量、温度、料位、设备运行状态,故障自动报警,操作人员在中控室就能监控整条产线,不用来回在车间巡查。同等产能下,自动化产线用工量比传统生产线减少一半以上,适合中小型肥料加工厂长期稳定经营。干法挤压工艺版本还可以省去烘干工段,进一步缩减配套设备和能耗成本。
想要稳定发挥降本效果,前期厂房布局、料仓土建要匹配自动化输送路线,减少后期改造。原料提前筛分除杂,防止硬块、杂物卡停设备。日常做好传感器校准、皮带和密封件保养,避免配料不准、输送故障。操作人员需要熟悉中控系统,定期备份配方,做好设备巡检,减少停机时间。
全自动复合肥生产线的核心优势,就是把重复、繁重的投料、称重、转运、打包工作交给设备联动完成,以少量巡检人员替代大量操作工。在人工成本持续上涨的环境下,这套方案既能减少用工开支,稳定肥料养分与成品品质,还能提升车间管理效率,是复合肥厂升级改造、新建生产线的优选。


