
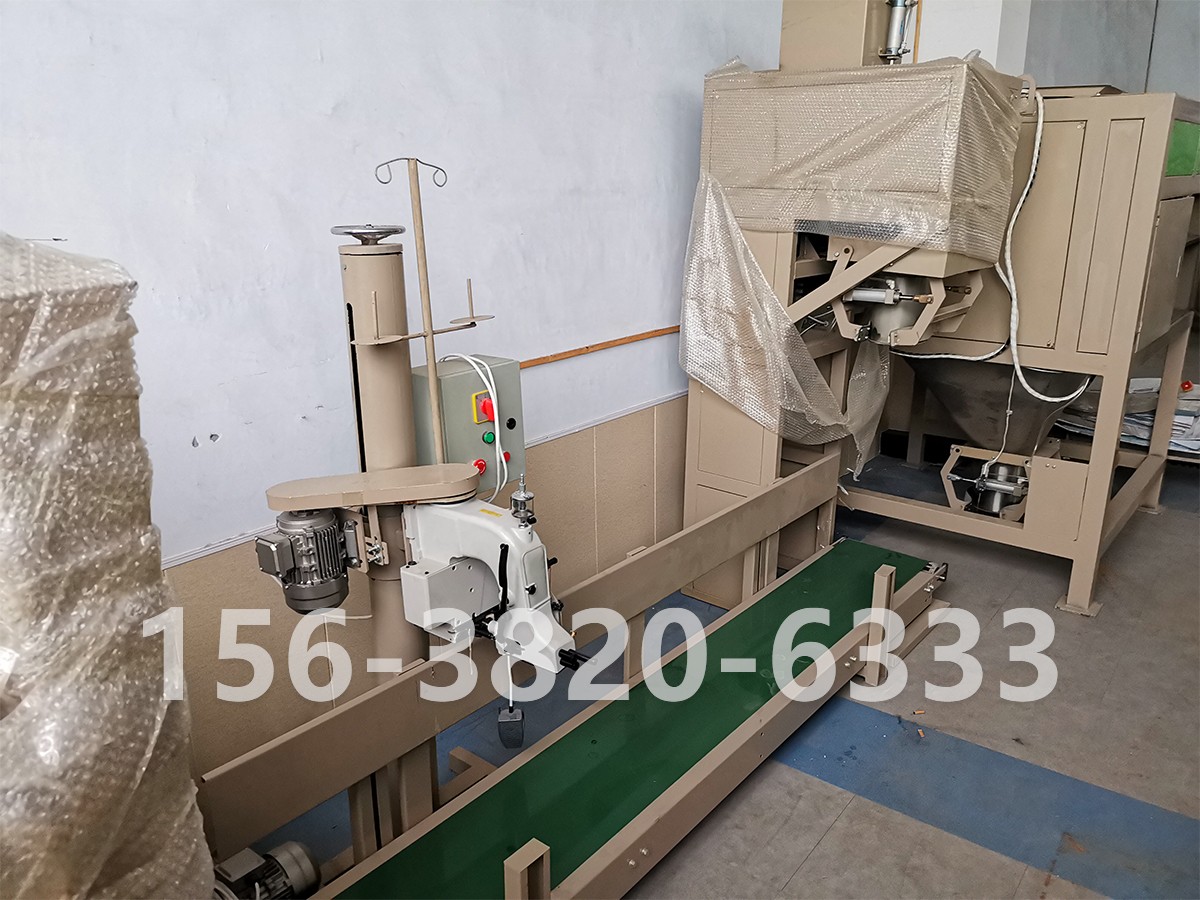
定量包装秤是成品出厂前的 一道关口,精度一旦失守,轻则超标点频发、企业为超出部分买单,重则因计量不合格被市场监管处罚,品牌信誉受损。很多厂家把精度问题归咎于"传感器坏了",但更换传感器后误差依旧的情况并不少见。电脑定量包装秤的精度是一个系统结果,受物料、机构、控制、安装与环境多重因素共同制约,找准真正的失分环节,才能有效改善。
物料流动性是精度的先天约束。 不同物料的堆密度、含水率、粒度与黏性差异巨大,直接决定给料的稳定程度。流动性好的颗粒料下落顺畅、断料干脆,称量重复性高;而粉状、含纤维或含水率偏高的有机肥、饲料类物料容易在料仓内起拱、架桥,下料时断时续,甚至突兀塌落,造成瞬时冲料。物料堆密度波动则会让相同体积的料重量不一, volumetric 给料方式下误差被放大。这类问题无法靠调秤解决,需要在前端配置破拱装置、振动助流或改用强制螺旋给料,把物料以稳定流态送进称量斗。
给料机构的多级切换决定落差控制的余地。 主流电脑定量包装秤采用快加、中加、慢加三级给料,接近目标值时逐级减速,然后靠慢加"点料"逼近设定重量。若快加段占比过高、慢加段过短,截止瞬间落差过大,精度必然失控;反之慢加过长则每分钟包装次数下降,产能受损。加料门或螺旋的响应滞后同样关键——气动阀动作延迟、气缸推力不足、螺旋停转后仍有余料下落,都会让实际落料量超出控制器预期。合理的做法是让快加段承担绝大部分重量,慢加段留出足够的稳定收敛时间,并定期检查执行机构的动作灵敏度。
空中料柱与落差补偿是精度的核心算法项。 称量斗显示的重量是已落入斗内的物料,而从给料口到斗内尚有一段正在下落的"空中料柱",这部分物料在关闭给料门的瞬间才真正入秤,形成固有落差。落差量并非恒定,它随料仓料位、物料流速与湿度变化而漂移。具备自动落差修正功能的控制器会根据前若干次的实际偏差动态调整提前量,使称量值收敛;若修正功能未开启、修正幅度设置过小或采样周期不合理,误差就会持续累积。出现"越称越偏"或"忽高忽低"时,优先检查落差修正参数是否生效。
称重传感器与机械安装是精度的物理基础。 传感器的量程选择应让常用称量值落在其量程的合理区间,量程过大则分辨率不足,过小则易过载损坏。安装环节更常被忽视:称重斗必须处于自由悬浮状态,任何与机架、护罩、除尘管道之间的硬接触或软连接绷紧,都会分流传力形成附加误差;限位装置间隙不当、传感器受力不均、秤体不水平,同样会造成偏载。粉尘在传感器与接线盒处积聚、受潮导致绝缘下降,也是精度缓慢漂移的隐蔽原因。
振动、气流与日常标定维护构成精度的环境项。 包装秤若安装在破碎机、风机、输送机附近,持续振动会让重量信号叠加噪声,触发误判;车间气流直吹称量斗、除尘负压通过管道传导到秤体,都会产生虚假重量。这类干扰需要通过独立基础、减震垫与挡风措施隔离。日常管理上,应定期用标准砝码做静态标定,再用实物做动态校验并记录偏差曲线,传感器的零点漂移、机械紧固件松动、气动元件老化,都能在校验数据里提前暴露。
综合判断,定量包装秤的精度问题可按"物料是否稳定—给料切换是否合理—落差修正是否生效—秤体是否自由—环境是否有干扰"的顺序排查。多数误差并非传感器本身失效,而是物料流态与安装细节出了偏差。把前端给料做稳、把秤体真正"浮"起来、让落差自动修正持续生效,再辅以周期性校验台账,单袋误差与累计误差通常都能收窄到可接受范围,超标点与物料损耗也会同步下降。


