
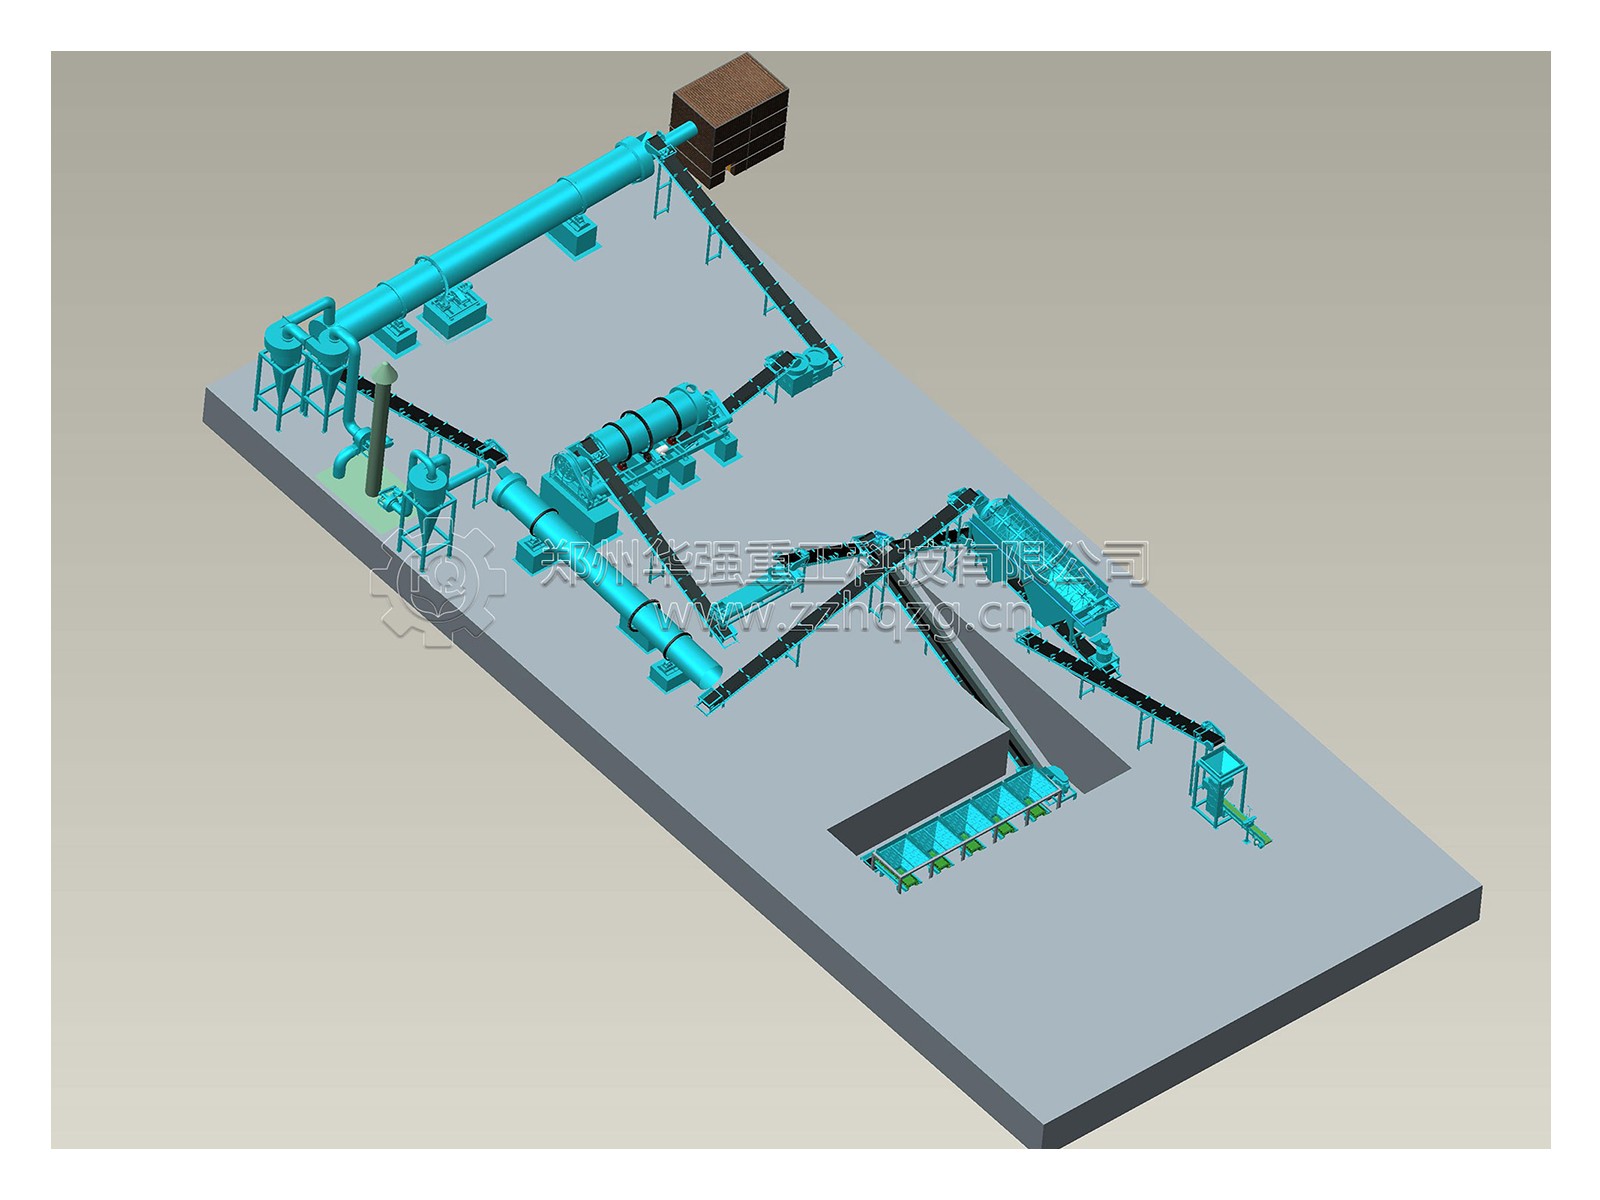
有机无机复混肥的工艺选型,不是"哪种特别好",而是"有机质含量决定走哪条线"。同一套厂房,有机质 15% 和有机质 35% 的配方,造粒方式、烘干温度、甚至配料顺序都可能完全相反。
有机无机复混肥按有机质占比大致分三档,每档对应一种主流工艺:
≤15%:接近纯化学复合肥,走化学法(蒸汽转鼓/氨酸法),靠盐熔液相成粒
15%~25%: 常用区间,走团粒法(圆盘或转鼓+粘结剂),有机无机靠液相裹团
25%~40%:有机质占比高,走冷造粒(圆盘/对辊/双模挤压),常温或低温成型防碳化
超过 40% 就别叫复混肥了,直接走纯有机肥线(NY/T 525-2021 路径),成品判定标准都不一样。
选型 步不是挑设备,是确认自家产品有机质标多少。 标 20% 走团粒法,标 30% 硬上蒸汽转鼓,烘干段直接把有机质烧黑,外观和养分双翻车。
化学法就是复合肥的成熟路线——蒸汽转鼓或氨酸法管式反应器,靠饱和蒸汽(0.2~0.4MPa)或硫酸铵料浆提供液相,无机盐在 60~90℃ 料床里微熔团聚成粒。
适合条件:有机质 ≤15%、无机养分 ≥25%、年产 3~10 万吨、配方相对固定。
强项:成球率 85%~95%,颗粒密度高、抗压 12~20N,耐储运和机施;连续进料出料,单线产能大;蒸汽液相比喷水干净,进烘干机含水仅 2%~4%,煤耗低。
硬伤:温度对有机质不友好。蒸汽转鼓料床 60~90℃,烘干段 120~180℃,有机质超 20% 就开始碳化发黑,功能菌全灭。氨酸法稍好但反应管 130℃ 照样伤有机。所以这条线做"含少量有机质"的复合肥可以,做真正的高有机复混肥不行。
合规口径:成品按 GB/T 15063-2020 判定总养分,有机质作为附加指标自测,不进强制判定项。
团粒法是复混肥线里应用很广的路线。原理是"有机粉+无机粉+粘结剂+适量液相"在圆盘或转鼓里滚动团聚。液相可以是水、蒸汽、稀酸液或粘结剂溶液,依配方调。
适合条件:有机质 15%~25%、总养分 15%~30%、年产 1~5 万吨、多品种小批量。
强项:对原料宽容度高,鸡粪、牛粪、腐植酸、秸秆粉都能进;烘干温度压到 80~120℃(比化学法低 40~60℃),碳化风险可控;圆盘线投资轻、换配方快,转鼓线产能更大、颗粒更圆。
弱项:成球率比纯化学法低,常见 75%~88%,返料比 20%~40%;颗粒强度偏弱,尤其有机质高时球芯疏松,需要包膜补强;液相量控制是技术活,水多了粘壁、少了不成核。
工艺细节:有机料必须先进预处理段(粉碎到 60~80 目、筛除杂质、调质到含水 15%~20%),再和无机料汇合进双轴搅拌,然后喂造粒机。有机仓和无机仓分开计量,别早混。
合规口径:双标并行——总养分走 GB/T 15063-2020,有机质走 NY/T 525-2021(≥30% 才达标,复混肥里有机质通常标 15%~25% 作附加卖点)。
冷造粒指常温或低温(≤60℃)下靠机械力挤压成粒,主流设备是圆盘冷造粒(不喷水或少喷水)、对辊挤压造粒机、双模造粒机平模模式。
适合条件:有机质 25%~40%、含功能菌(要求活菌存活)、对碳化和品相敏感的高溢价产品。
强项:常温成型,有机质零碳化、功能菌存活率高;不用锅炉蒸汽,省掉蒸汽系统和部分烘干能耗;对辊挤压几乎零返料(成粒率 90%~98%),颗粒为短柱状、密度大。
弱项:颗粒圆整度不如滚动团聚法(对辊出短柱、圆盘冷造粒出扁圆),商品外观吃亏;产能天花板低,对辊单机 1~5t/h,圆盘冷造粒更慢;物料含水要压到 15% 以下,前置干燥/晾晒投入大;颗粒抗压虽高但表面粗糙,包膜成本上升。
工艺细节:有机料预处理要求很严——含水必须 ≤15%~20%、细度 60 目以上、纤维 ≤2mm。对辊挤压靠辊缝压力成型,料太湿直接粘辊皮;圆盘冷造粒靠粘结剂(淀粉、腐植酸液)替代液相,喷量 3%~5%。
合规口径:同上双标,但有机质指标更容易做高,适合主打"高有机+功能菌"的产品定位。
维度 | 化学法 | 团粒法 | 冷造粒 |
|---|---|---|---|
有机质上限 | ≤15% | 15%~25% | 25%~40% |
造粒温度 | 60~90℃料床+120~180℃烘干 | 常温~120℃ | ≤60℃ |
成球率 | 85%~95% | 75%~88% | 对辊90%~98%/圆盘冷造粒70%~85% |
颗粒形态 | 圆球、密实 | 圆球、中等密实 | 短柱或扁圆、密实但粗糙 |
返料比 | 1.5~3:1 | 20%~40% | 对辊近零/圆盘冷造粒15%~30% |
吨肥投资 | 高(含锅炉蒸汽系统) | 中(依配置浮动) | 低(无锅炉)~中(对辊模具贵) |
适合产能 | 年产3~10万吨 | 年产1~5万吨 | 年产0.5~2万吨 |
有机质 ≤15%、走大产能商品肥:化学法(蒸汽转鼓或氨酸法),颗粒硬、单吨成本低
有机质 15%~25%、多品种中小产能:团粒法(圆盘或转鼓),灵活、品相好、投资适中
有机质 ≥25%、含菌或高溢价定位:冷造粒(对辊或双模平模),保碳保菌、常温成型
同一家厂做两条线:大货走化学法/团粒法,高端高有机走冷造粒,配方互不干扰
一是把团粒法当 工艺,有机质硬拉到 30% 以上,烘干一烧全黑;二是冷造粒线原料含水没控住,对辊辊皮三天糊一次,模具消耗吃掉全部利润;三是化学法线不配有机料预处理段,湿鸡粪直接进转鼓,粘壁闷车连着来。
工艺选型顺序永远是:先定有机质含量 → 再定造粒温度上限 → 再选设备 → 然后配前后接口。顺序反了,设备买回来就是摆设。


